Что выявляет радиографический контроль сварных швов?
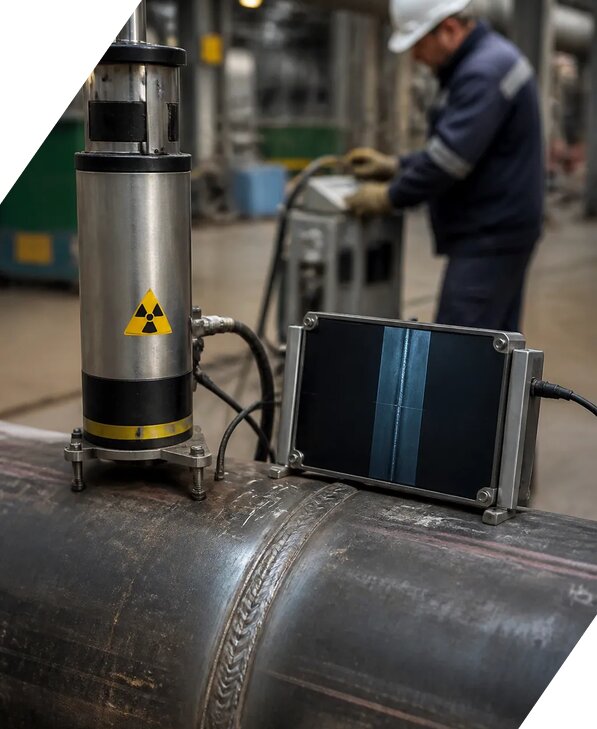
Радиографический контроль сварных швов предназначен для выявления внутренних несплошностей металла и оценки качества соединения без разрушения конструкции. Метод основан на просвечивании контролируемого участка рентгеновским или гамма излучением с последующей фиксацией изображения на цифровом приемнике либо радиографической пленке. На снимке специалист анализирует различия в плотности металла и определяет участки, где присутствуют дефекты сварки.
В ходе исследования могут быть обнаружены:
1. Внутренние дефекты сварного соединения, включая непровары, несплавления и нарушения геометрии шва.
2. Поры сварного шва, цепочки и скопления газовых включений.
3. Шлаковые включения, металлические включения и другие посторонние частицы внутри металла.
4. Трещины металла, если их размеры и направление позволяют зафиксировать их на радиографическом изображении.
5. Подрезы, прожоги, наплывы и иные нарушения, которые частично относятся к поверхностным дефектам и могут дополнительно подтверждаться при визуальном контроле.
Радиография особенно эффективна для проверки стыковых соединений трубопроводов, резервуаров, металлоконструкций, технологических линий и ответственных деталей. Метод позволяет определить тип, форму и примерные координаты дефекта, оценить его протяженность и сопоставить результаты с требованиями нормативной документации. При этом радиографический снимок сохраняет объективное подтверждение проведенного исследования и может использоваться при приемке работ, техническом обследовании, расследовании причин повреждений и подготовке исполнительной документации.
Для получения достоверного результата специалисты учитывают толщину и марку металла, тип сварного соединения, направление просвечивания, доступность зоны контроля и требуемую чувствительность контроля. Радиографический метод не заменяет все остальные способы диагностики, поэтому при необходимости его дополняют визуальным контролем, ультразвуковой дефектоскопией, капиллярным или магнитопорошковым контролем. Комплексная оценка позволяет получить более полную картину состояния шва и подтвердить соответствие требованиям проекта.
Как проводится радиографическая дефектоскопия сварных соединений?
Методика проведения радиографического контроля начинается с изучения технического задания, проектной и исполнительной документации, чертежей, сведений о материале и толщине сварного соединения. До начала работ определяется зона контроля, выбирается источник излучения, тип приемника изображения, схема установки оборудования и необходимый объем просвечивания. Также проверяется возможность безопасного доступа к участку, наличие маркировки шва и подготовленность поверхности.
Основные этапы работ включают:
1. Визуальный контроль сварного шва и прилегающей поверхности. Специалист удаляет загрязнения, проверяет доступность участка и фиксирует видимые поверхностные дефекты.
2. Разметку зоны исследования и установку радиографического источника с учетом толщины металла, формы детали и направления просвечивания.
3. Настройку дефектоскопа и проверку его рабочих параметров. Для этого используется контрольный образец или эталон чувствительности, позволяющий оценить качество изображения и правильность выбранного режима.
4. Выполнение экспозиции с соблюдением требований радиационной безопасности, ограничением доступа посторонних лиц и применением предупредительных знаков.
5. Обработку пленки либо считывание цифрового изображения, его маркировку и передачу на расшифровку специалисту.
6. Анализ снимков, определение характера несплошностей, расчет их размеров и установление координат дефекта относительно контрольных меток.
7. Подготовку протокола результатов и заключения дефектоскопии с указанием проверенных участков, примененной методики, выявленных отклонений и итоговой оценки.
Настройка дефектоскопа выполняется с учетом нормативных требований и характеристик конкретного соединения. Контрольный образец помогает проверить чувствительность контроля, контрастность, резкость изображения и возможность уверенно обнаружить дефекты установленного минимального размера. Измерительное оборудование и испытательное оборудование перед применением проверяются на работоспособность и пригодность к выполнению задачи. При обработке результатов учитывается погрешность измерений, связанная с геометрией шва, углом просвечивания, качеством изображения и особенностями материала.
По завершении работ заказчику передаются радиографические изображения, протокол результатов, техническое заключение и при необходимости схема расположения дефектов. В Бердске специалисты компании ЭкспертизаРоссия выполняют исследования с учетом условий объекта и требований действующей нормативной документации.
От чего зависит достоверность и чувствительность радиографического контроля?
Достоверность радиографического контроля зависит не только от самого факта просвечивания, но и от правильности подготовки, выбора режима и профессиональной интерпретации полученного изображения. Чувствительность контроля показывает, насколько мелкие несплошности способен обнаружить применяемый метод в конкретных условиях. Она определяется толщиной металла, видом источника излучения, расстоянием между источником, объектом и приемником, качеством пленки или цифрового детектора, а также правильностью размещения индикаторов чувствительности.
На результат влияют следующие факторы:
1. Состояние поверхности. Ржавчина, окалина, грязь, остатки защитного покрытия и чрезмерная шероховатость могут затруднять расшифровку снимка и маскировать поверхностные дефекты.
2. Геометрия сварного соединения. Сложная форма детали, непостоянная толщина, наличие ребер, накладок и пересечений швов способны создавать зоны наложения изображений.
3. Направление просвечивания. Разные виды дефектов по разному фиксируются в зависимости от их ориентации относительно пучка излучения. Например, плоские трещины и непровары могут быть недостаточно заметны при неблагоприятном угле.
4. Настройка дефектоскопа. Неправильно выбранное напряжение, время экспозиции, расстояние или режим цифровой обработки снижают информативность изображения.
5. Качество приемника. Цифровая система или пленка должны обеспечивать достаточную резкость, контрастность и стабильность регистрации.
6. Квалификация специалиста. Даже качественный снимок требует грамотной расшифровки, сопоставления с нормативными критериями и понимания технологии сварки.
Для проверки пригодности режима используется контрольный образец, индикатор качества изображения и другие предусмотренные методикой средства. Полученная чувствительность сопоставляется с требованиями технического задания и нормативной документации. Если один снимок не обеспечивает необходимого результата, применяют дополнительные экспозиции, изменяют направление просвечивания или используют другой метод неразрушающего контроля.
Важно различать обнаружение дефекта и его окончательную оценку. Радиограмма позволяет выявить признаки пор, шлаковых включений, непроваров, трещин металла и других нарушений, однако решение о допустимости принимается после определения размеров, количества, взаимного расположения и характера дефекта. Результаты измерений оформляются документально, а при необходимости подтверждаются ультразвуковым контролем, капиллярной проверкой, магнитопорошковым исследованием или натурными измерениями. Такой подход снижает риск ошибочного заключения и обеспечивает объективный контроль качества.
Какие документы оформляются по результатам радиографического контроля?
По результатам радиографического контроля оформляется комплект документов, позволяющий подтвердить объем выполненных работ, примененную методику и техническое состояние проверенных сварных соединений. Состав документации зависит от назначения объекта, требований технического задания, проекта, нормативной документации и внутренних процедур лаборатории. Для ответственных конструкций особое значение имеют прослеживаемость каждого снимка, корректная идентификация шва и возможность сопоставить радиограмму с конкретным участком объекта.
Обычно в комплект входят:
1. Заявка или техническое задание с указанием объекта, контролируемых соединений, материала, толщины, категории ответственности и требуемого объема проверки.
2. Схема или карта контроля, где обозначаются номера швов, границы обследованных участков, направление просвечивания и расположение контрольных меток.
3. Протокол результатов с данными о дате проведения работ, примененном оборудовании, параметрах экспозиции, типе приемника, специалистах и выявленных дефектах.
4. Радиографические снимки на пленке или в цифровом формате. Каждый снимок должен иметь идентификационные обозначения, позволяющие установить его принадлежность к конкретному сварному соединению.
5. Расшифровка радиограмм с описанием характера несплошностей, их размеров, количества, координат дефекта и расстояния до ориентиров.
6. Заключение дефектоскопии с итоговой оценкой соответствия требованиям проекта и действующих нормативных документов.
7. Техническое заключение, если исследование выполняется в рамках обследования здания, сооружения, трубопровода, резервуара или иной технической системы.
В документах отражаются результаты измерений и сведения об использованном измерительном оборудовании. При необходимости указываются данные о поверке или проверке средств измерений, что позволяет оценить погрешность измерений и подтвердить достоверность выводов. Для цифровой радиографии дополнительно описываются система регистрации изображения, формат хранения файлов и параметры обработки.
Если обнаружены недопустимые дефекты, в заключении приводятся рекомендации по дальнейшим действиям. Это может быть ремонт сварного шва, удаление дефектного участка с повторной сваркой, повторный радиографический контроль после устранения нарушений или проведение дополнительной диагностики другим методом. Итоговый документ не должен ограничиваться фразой о наличии либо отсутствии дефектов. В нем важно указать проверенный объем, критерии оценки и фактические результаты.
Аккредитованная лаборатория формирует материалы так, чтобы они могли использоваться при приемке монтажных работ, строительном контроле, техническом обследовании, промышленной безопасности и подготовке исполнительной документации. При заказе услуги под ключ скидка от 16 процентов. Стоимость радиографического контроля рассчитывается с учетом количества швов, толщины металла, условий доступа и сложности объекта, базовая цена может составлять от 3644 руб/м².
Когда радиографический контроль дополняют другими методами обследования?
Радиографический контроль дает подробную информацию о внутренних дефектах сварных соединений, но не всегда позволяет полноценно оценить состояние поверхности, геометрию элемента и свойства металла. Поэтому выбор комплекса исследований выполняют с учетом назначения конструкции, категории ответственности, доступности участка, характера предполагаемых повреждений и требований технического задания. Лабораторный контроль должен быть ориентирован не на применение одного универсального метода, а на получение достаточных и сопоставимых данных о фактическом состоянии объекта.
Дополнительные исследования необходимы в следующих случаях:
1. При подозрении на поверхностные дефекты. Визуальный контроль позволяет оценить форму шва, наличие подрезов, прожогов, наплывов, трещин на поверхности, механических повреждений и следов коррозии.
2. При необходимости обнаружить тонкие поверхностные или открытые к поверхности трещины. Для этого применяют капиллярный контроль, а для ферромагнитных сталей магнитопорошковый метод.
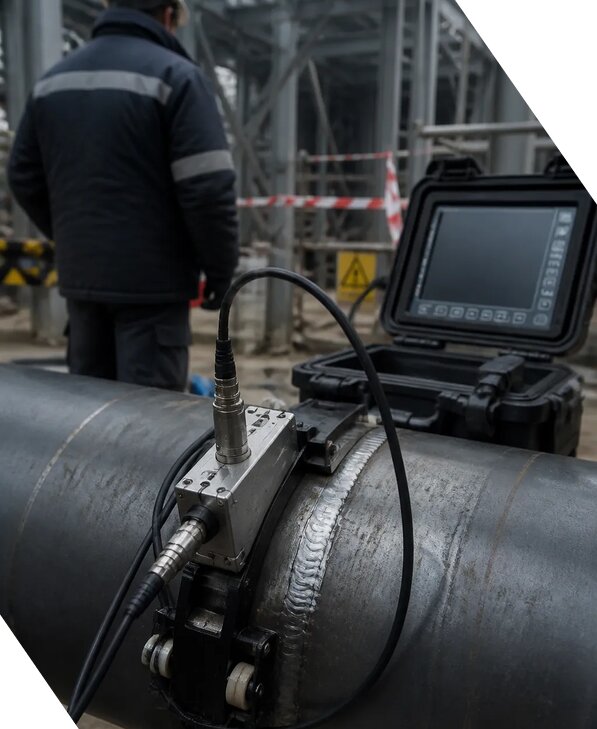
3. При контроле толстостенных деталей, протяженных конструкций и участков со сложной геометрией. Ультразвуковая дефектоскопия помогает уточнить глубину залегания несплошности и определить координаты дефекта в объеме металла.
4. При оценке потери толщины из за коррозии, эрозии или износа. Здесь требуются инструментальные измерения толщиномером и натурные измерения на выбранных участках.
5. При необходимости определить механические характеристики или химический состав материала. В зависимости от задачи используют лабораторные испытания, анализ образцов или неразрушающие методы оценки.
6. При расследовании причин разрушения. Радиографию сопоставляют с визуальными данными, результатами ультразвукового контроля, металлографией и анализом условий эксплуатации.
Комплексное обследование позволяет разделить внутренние дефекты и поверхностные дефекты, определить фактические размеры повреждений и оценить их влияние на прочность. Например, радиограмма может показать поры сварного шва или шлаковые включения, а ультразвуковая проверка уточнит глубину и протяженность выявленной зоны. Визуальный контроль при этом подтвердит состояние усиления шва и прилегающего металла.
наши специалисты учитывают результаты всех примененных методов, сопоставляют их с проектными значениями и требованиями нормативной документации. При необходимости проводится повторная проверка после ремонта, чтобы подтвердить устранение дефектов. В Новосибирской области обследования организуются с учетом особенностей объекта, требований безопасности и доступности зоны контроля. Мы работаем Пн-Пт 09-18 Сб-Вс вых.. Запрос на подготовку технического задания и предварительной оценки можно отправить Семену Владимировичу. Дополнительные сведения о выполненных работах: компания работает с 2014 года, с 2014 года по 2026 выполнено более 2578 заказов. В сентябре специалисты уточняют состав исследований, сроки и перечень документов для конкретной конструкции.